小型造纸机烧纸现象分析与烧纸生产设备选择指南
在造纸行业特别是小型烧纸(祭祀用纸)生产领域,设备选型和工艺控制直接决定了生产效率和产品合格率。许多中小型纸厂在运营过程中会遇到“造纸机烧纸”的问题,这不仅影响连续生产,还可能造成设备损坏和安全隐患。本文围绕这一现象展开分析,并介绍小型烧纸生产设备的核心配置与选购要点。
一、什么是“造纸机烧纸”现象?
在造纸生产术语中,“烧纸”并非指焚烧纸张,而是指烘缸表面温度过高或纸幅在烘缸上因水分过低、摩擦过大而出现焦化、脆裂甚至起火的异常工况。具体表现为:
- 烘缸表面局部或大面积温度异常升高
- 纸幅出现黄褐色焦斑,严重时冒烟
- 纸张强度急剧下降,一碰即碎
- 刮刀处积料碳化,产生火星
这种现象在小机型、低车速的烧纸生产线上尤为常见,因为小型设备往往缺乏完善的温度闭环控制系统。
二、造纸机烧纸的主要原因
1. 烘缸温度控制不当
小型烧纸机常采用蒸汽加热或电加热烘缸。若蒸汽压力波动大、疏水阀失灵,或电加热温控器精度差,都会导致烘缸表面超温。当缸面温度超过纸张燃点(约180-230℃)时,轻则焦化,重则起火。
2. 纸幅含水率过低
进入烘干部时纸页水分已很低,再经高温烘缸急速干燥,纤维迅速收缩并发生热降解,形成“烧纸”。主要原因是压榨部脱水效果差,操作者误以为提高烘缸温度即可成纸。
3. 刮刀压力过大或磨损
小型纸机刮刀多用手动调节,压力过大且不均匀时,刮刀与烘缸摩擦生热,局部温度骤升,同时刮下的纸粉在高温下碳化,引发烧纸。
4. 断纸后未及时降速降温
断纸时纸幅中断,烘缸表面热量无法被纸带走,温度迅速飙升。若操作人员未及时关闭蒸汽或降低加热功率,残留纸片很快焦化起火。
5. 传动速比与张力不匹配
小型烧纸机传动系统简单,烘缸线速度与压榨、伏辊不匹配时,纸幅在缸面打滑,摩擦生热导致烧纸。
三、小型烧纸生产设备的核心配置
针对上述问题,建议小型烧纸生产线重点关注以下设备环节:
1. 制浆与配浆设备
- 水力碎浆机:处理废纸或浆板,容量1-5m³为宜
- 浆池与搅拌器:保证浆料浓度稳定在南周0.8%-1.5%
- 除砂器与压力筛:去除杂质,避免硬质颗粒划伤烘缸
2. 成型与压榨部
- 圆网或长网成型器:小型线多用单圆网或双圆网
- 压榨辊:建议采用沟纹压榨或真空压榨,出压榨水分控制在55%-60%
- 伏辊:保证湿纸页均匀剥离
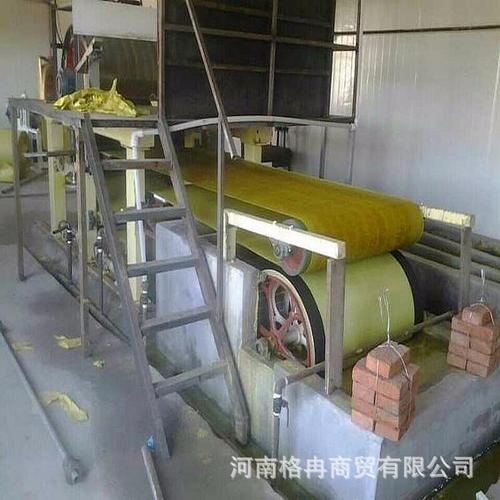
3. 烘干部(最关键环节)
- 烘缸数量:通常1-3个,直径1.2-2.5m
- 加热方式:
- 蒸汽加热:需配减压阀、安全阀、疏水阀组
- 电加热:推荐分区控温,精度±2℃
- 导热油加热:升温均匀,适合对温度敏感的低定量纸
- 温度传感器与PID控制:至少每缸一点测温,实现自动调节
- 断纸检测与联锁:断纸时自动切断热源并报警
- 刮刀系统:气动或机械可调,压力均匀,配除尘装置
4. 压光与卷取
- 压光机:控制纸张平滑度,但压力不宜过大
- 卷纸机:采用轴式或圆筒卷取,张力可调
5. 辅助与安全系统
- 蒸汽冷凝水回收:节能并稳定烘缸温度
- 消防设施:烘缸附近配CO₂或干粉灭火器,管道设蒸汽灭火接口
- 车间通风:及时排出湿热空气,改善操作环境
四、预防和解决烧纸问题的操作要点
1. 严格控制烘缸温度
根据纸种设定上限报警值,一般烧纸类薄页纸烘缸表面温度不超过120-140℃。断纸超过30秒必须降温。
2. 优化压榨脱水
提高压榨线压力,必要时增加一道压榨,降低进入烘缸的纸页水分。
3. 定期检查和调整刮刀
刮刀角度、压力每周检查,磨损超过2mm及时更换。
4. 保持传动同步
烘缸与压榨、网部的速差控制在1%-3%以内,避免纸幅打滑。
5. 建立断纸处理标准
断纸后按“停热—降速—清缸—重启”步骤执行,杜绝残纸炭化起火。
6. 加强操作人员培训
小型纸厂常忽视培训,应让操作工理解温度、水分、车速三者关系示意图,掌握紧急处置方法。
五、小型烧纸生产设备选购建议
- 产量匹配:根据日产量选择幅宽,常见1092mm、1575mm、1880mm机型
- 加热方式:优先考虑蒸汽或导热油,电加热适合小批量、间断生产
- 控制系统:至少配备PLC+触摸屏,实现温度、速度、张力闭环控制
- 安全配置:必须具备断纸联锁、超温报警、消防接口
- 厂家服务:选择能提供安装调试和操作培训的供应商
小型烧纸生产设备投入不大,但“烧纸”隐患不容忽视。通过合理的设备配置和严格的操作管理,完全可以将这一现象降到最低,实现安全、稳定、高效的生产。
如若转载,请注明出处:http://www.dapengjkbj.com/product/52.html
更新时间:2026-10-07 23:41:15